Produktübersicht
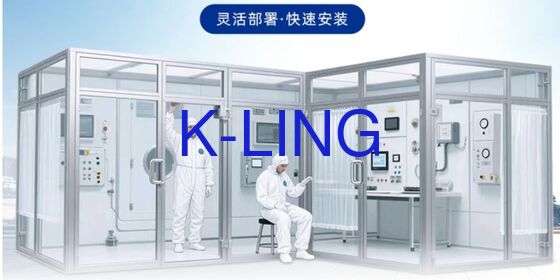
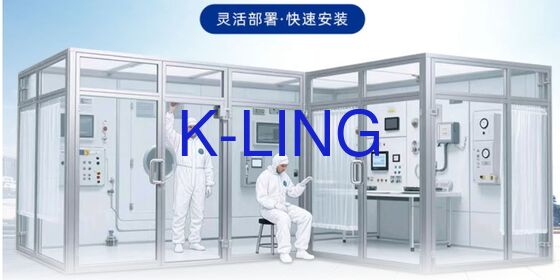
Der modulare Reinraum ist eine fortschrittliche, hochwertige Reinraumlösung, die entwickelt wurde, um die strengen Anforderungen moderner Industrien zu erfüllen. Mit Präzision und Flexibilität im Hinterkopf gebaut, bietet er eine ideale Umgebung für Anwendungen, die kontrollierte Kontaminationsgrade und überlegene Luftqualität erfordern. Das System ist so konzipiert, dass es kritische Sauberkeitsstandards wie GMP, FDA und ISO-Reinraumstandards erfüllt, was es zu einer zuverlässigen Wahl für die pharmazeutische, biotechnologische, Elektronik- und Halbleiterfertigung sowie für andere Sektoren macht.
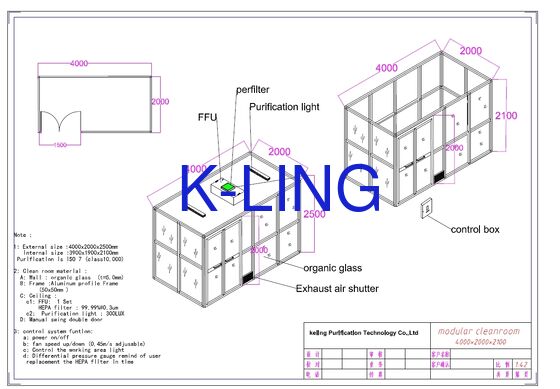
Ein herausragendes Merkmal ist die Einhaltung der ISO7-Reinraumklassifizierung, die sicherstellt, dass die Umgebung einen geringen Partikelgehalt aufweist und strenge Sauberkeitsspezifikationen erfüllt. Dieses Kontrollniveau ist unerlässlich für Prozesse, bei denen selbst kleinste Verunreinigungen die Produktqualität und -sicherheit beeinträchtigen können. Das Design des Reinraums unterstützt eine konsistente Luftqualität und Druckdifferenzen, was zur Aufrechterhaltung der Integrität empfindlicher Operationen beiträgt.
Der modulare Reinraum ist auch für seine Geräuscheffizienz bekannt und arbeitet mit ≤65dB. Diese geringe Geräuschentwicklung sorgt für eine angenehme Arbeitsumgebung für das Personal, reduziert Ermüdung und steigert die Produktivität bei längeren Betriebszeiten — ein erheblicher Vorteil in Umgebungen, in denen Konzentration und Präzision von größter Bedeutung sind.
Durch die Integration eines Hochleistungs-HLK-Systems, das den Industriestandards entspricht, garantiert der Reinraum eine optimale Luftfiltration, Temperatur- und Feuchtigkeitskontrolle. Das HLK-System ist so konstruiert, dass es eine stabile und kontaminationsfreie Atmosphäre bietet, die für die Aufrechterhaltung der Sauberkeitsklasse und den Schutz von Produkten und Personal von entscheidender Bedeutung ist. Es unterstützt effektive Luftstrommuster und Filtrationsmechanismen, die Partikel und mikrobielle Kontaminationen reduzieren.
Die doppellagigen Vakuum-Organoglasfenster des Reinraums sind ein weiteres wichtiges Merkmal, das hervorragende Sichtbarkeit bei gleichzeitiger Aufrechterhaltung der Luftdichtheit und Isolierung bietet. Diese Fenster bieten klare Sichtlinien in den Reinraum, ohne die kontrollierte Umgebung zu beeinträchtigen, und ermöglichen eine einfache Überwachung und Inspektion. Die doppellagige Konstruktion verbessert die Haltbarkeit und thermische Effizienz und trägt zur Gesamtstabilität der Reinraumbedingungen bei.
Der modulare Reinraum ist auf Modularität und Mobilität ausgelegt und bietet unübertroffene Flexibilität. Er kann bei Bedarf einfach montiert, demontiert und umplatziert werden, was ihn zu einer ausgezeichneten Wahl für Unternehmen macht, die anpassungsfähige Reinraumlösungen benötigen. Ob bei der Erweiterung von Produktionslinien oder der Verlagerung von Betrieben, das mobile Design ermöglicht schnelle Anpassungen ohne lange Ausfallzeiten oder kostspielige Umbauten.
Darüber hinaus ermöglicht die modulare Bauweise eine Anpassung an spezifische räumliche Anforderungen und betriebliche Bedürfnisse. Diese Anpassungsfähigkeit ermöglicht es Unternehmen, ihre Reinraumfläche zu optimieren und maximale Effizienz und Kosteneffizienz zu gewährleisten. Die Reinraumplatten und -komponenten werden aus hochwertigen Materialien gefertigt, die Korrosion, Verschleiß und Kontamination widerstehen und Langlebigkeit und einfache Wartung gewährleisten.
Insgesamt vereint der modulare Reinraum Konformität, Komfort und Bequemlichkeit in einem umfassenden System. Seine Konformität mit GMP-, FDA- und ISO-Standards garantiert, dass er die höchsten Branchenmaßstäbe für Sauberkeit und Sicherheit erfüllt. Die geringe Geräuschentwicklung, das effiziente HLK-System und die langlebigen doppellagigen Vakuum-Organoglasfenster verbessern das Benutzererlebnis und die betriebliche Zuverlässigkeit. Darüber hinaus bietet sein modulares und mobiles Design Unternehmen eine vielseitige Lösung, die sich mit ihren Bedürfnissen weiterentwickeln kann.
Anwendungen
Der modulare Reinraum K-Ling KEL-LFB ist eine fortschrittliche vorgefertigte Reinraumlösung, die entwickelt wurde, um die strengen Anforderungen moderner Industrien zu erfüllen. Ursprünglich aus China und CE-zertifiziert, gewährleistet dieser Reinraum der Klasse 1000 eine staubfreie Reinraumumgebung, die für Sektoren, die ein hohes Maß an Kontaminationskontrolle erfordern, von entscheidender Bedeutung ist. Sein Design entspricht den GMP-, FDA- und ISO-Reinraumstandards, was ihn ideal für die pharmazeutische Produktion, Biotechnologielabore, Elektronikmontage und Lebensmittelverarbeitungsanlagen macht.
Pharmazeutische Produktion
Einer der wichtigsten Anwendungsfälle für den K-Ling KEL-LFB ist die pharmazeutische Produktion, wo die Aufrechterhaltung eines staubfreien Reinraums unerlässlich ist, um Kontaminationen zu verhindern und die Produktsicherheit zu gewährleisten. Die modulare Bauweise ermöglicht eine schnelle Installation und Skalierbarkeit, die verschiedene Produktionsmaßstäbe von kleinen Laboren bis hin zu großen Produktionshallen abdeckt. Die integrierte LED-Beleuchtung liefert mehr als 300 Lux Reinigungslicht, was die Sichtbarkeit und betriebliche Effizienz in der Reinraumumgebung verbessert.
Elektronikfertigung
In der Elektronikindustrie spielt der modulare Reinraum der Klasse 1000 eine entscheidende Rolle beim Schutz empfindlicher Komponenten vor Partikelkontamination. Die mit dem K-Ling KEL-LFB-Modell verfügbaren erhöhten oder antistatischen Bodenoptionen tragen zur statischen Kontrolle und zum ergonomischen Arbeitsplatzdesign bei und reduzieren das Risiko elektrostatischer Entladungen, die empfindliche Elektronik beschädigen könnten. Darüber hinaus gewährleistet die Einhaltung der Feuerbeständigkeit des Reinraums die Sicherheit am Arbeitsplatz und erfüllt die Brandschutzstandards, die in der High-Tech-Fertigung erforderlich sind.
Forschungslabore & Medizinprodukte
Der vorgefertigte Reinraum eignet sich auch hervorragend für Forschungslabore und die Herstellung von Medizinprodukten, wo Präzision und Sauberkeit von größter Bedeutung sind. Seine Verpackung mit POLYWOOD gewährleistet einen sicheren Transport, und mit einer Lieferfähigkeit von 5000 m² pro Monat kann K-Ling hohe Nachfrage zuverlässig erfüllen. Kunden profitieren von flexiblen Zahlungsbedingungen wie TT/LC und einer Lieferzeit von nur 15 Werktagen nach Anzahlung, was das KEL-LFB-Modell zu einer effizienten und kostengünstigen Reinraumlösung macht, die zwischen 800 und 5000 m² kostet.
Insgesamt bietet der modulare Reinraum K-Ling KEL-LFB eine vielseitige, konforme und einfach zu installierende Umgebung, die kritische Prozesse unterstützt, die einen staubfreien Reinraum erfordern. Ob für pharmazeutische, elektronische oder medizinische Anwendungen, dieser vorgefertigte Reinraum gewährleistet optimale Bedingungen, die den höchsten Industriestandards entsprechen.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!
 German